Сварка судовых конструкций
 .

Определяем коэффициент формы провара:  , где

 .
Глубина проплавления  ;

Ширина шва  ;

Мгновенная скорость охлаждения металла в околошовной зоне.
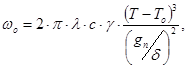 где
 - теплопроводность ;
 - объемная теплоемкость,
 ;
 - начальная температура изделия, ;
 - температура наименьшей устойчивости аустенита;

2. Сварка автоматическая под слоем флюса на флюсовомедной подкладки. Используем для сварки листов (детали 3и4). Силу тока и скорость сварки определим расчетным путем.
Сила сварочного тока для сварки деталей 3 и 4: 
 - расчетная глубина проплавления, мм.
При однопроходной односторонней сварке с обратным формированием шва принимаем  .

 )
Диаметр электродной проволоки:  , где i – допустимая плотность тока
 В нашем случае принимаем
 .
 .
Скорость сварки  , где А-коэффициент выбираемый в зависимости от диаметра проволоки. При
 .
 .


Напряжение на дуге определяем по выражению: 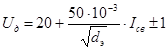
 (В).
Рассчитываем величину погонной энергии сварки  по выражению:
Дополнительно
Планета солнечной системы Уран
Даже в XVIII в.
планетная система была известна только до Сатурна. Но уже тогда предполагали,
что Сатурном список планет не оканчивается, что существуют еще более далекие
планеты, которые невооруженным глазом увидеть нельзя. Это мнение блестяще
подтвердилось, когда в 1781 г. знаменитый английский ...
Высокопроизводительная, экономичная и безопасная работа технологических агрегатов металлургической промышленности
Высокопроизводительная,
экономичная и безопасная работа технологических агрегатов металлургической
промышленности требует применения современных методов и средств измерения
величин, характеризующих ход производственного процесса и состояние
оборудования. Автоматический контроль является логически ...