Расчет режимов для операционной карты ремонта
То = 18 мин, Тв = 2 мин.
Е) Заливка полимерной композиции.
То = 9 мин, Тв = 1 мин.
Ж) Нагрев цилиндра в сборе с оснасткой в термошкафе.
То = 18 мин, Тв = 2 мин, t = 80o C.
З) Охлаждение на воздухе.
То = 40 мин, Тв = 5 мин, t = 10 -20o C.
И) Разборка оснастки.
То = 4 мин, Тв = 0,5 мин.
Шток У 4560.096.230.
1. Шлифование поверхности штока (поз.1, 2).
Требуемый размер -0,05. Диаметр шлифуемой детали составляет d = 80 мм.
Выбираем шлифовальный круг ПП 600х100х30524А,
Dк = 600 мм.
Используется кругло-шлифовальный станок 3А164. Длина обрабатываемой детали l = 1140 мм. Частота вращения шлифовального круга nк = 400 об/мин. Частота вращения детали nд = 20 об/мин.
Тогда: 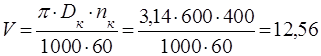 м/с.
Глубина резания за рабочий ход t = 0,095 мм. Вертикальная подача Sв = t = 0,095 мм/дв.ход. Продольная подача определяется в долях ширины шлифовального круга: S = 0,3 . Вк = 0,3 . 100 = 30 мм/об.заг., припуск Z = t = 0,095 мм.
При круглом шлифовании на проход учитывается величина врезания и пробега инструмента. Она составляет l1 = 0,2 . Вк = 0,2 . 100 = 20 мм.
Таким образом величина рабочего хода L = l + l1 = 1140 + 20 = 1160 мм.
Тогда основное время:
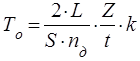 , (2.5.)
где: k - поправочный коэффициент на “выхаживание”, при чистовом шлифовании составляет 1,3.
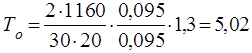 мин.
Тв = 3 мин.
2. Хромирование поверхности штока (поз.1).
Технологический процесс хромирования охватывает группу операций подготовки деталей, операцию нанесения покрытия и обработку покрытых деталей.
Подготовка деталей.
А) Предварительное обезжиривание в ванне со щелочным раствором.
Состав раствора: 50 г соды на 1 л воды. То = 2 мин, Тв = 0,5 мин.
Б) Заделка отверстий и изоляция участков, не подлежащих хромированию.
Установить текстолитовую заглушку в резьбовое отверстие под проушину. Изолировать хвостовик и торцы штока при помощи липкой полиэтиленовой ленты совместно с лаком ХВЛ-21. То = 5 мин, Тв = 2 мин.
В) Монтаж детали на подвеску и изоляция поверхностей подвески, кроме контактных и защитных катодов, при помощи полиэтиленовой ленты совместно с лаком ХВЛ-21.
То = 4 мин, Тв = 1 мин.
Г) Обезжиривание и промывка в воде.
Обезжиривание произвести путем протирки хромируемой поверхности кашицей из венской извести. То = 3 мин, Тв = 2 мин.
Д) Активирование.
Произвести анодное активирование в хромировочном электролите. Плотность тока D=30 А/дм2, t=60оС, То=1мин., Тв=0,5 мин.
Хромирование.
Выбираем блестящее хромовое покрытие.
Прогреть деталь до температуры электролита в хромировочной ванне, t=60оС.
Состав электролита:
Хромовый ангидрид - 190 г/л
Серная кислота - 1 г/л
Кремнефторид натрия - 5 г/л
Бихромат натрия - 30 г/л
Кадмий металлический - 15 г/л
Для выбранного электролита для получения блестящего хромового покрытия режим работы следующий:
Катодная плотность тока Dк=55 А/дм2
Температура электролита t=60оС
Катодный выход по току
Дополнительно
Взаимозаменяемость, стандартиризация и технические измерения
Выполнение
данной курсовой работы преследует собой следующие цели:
–
научить студента самостоятельно применять полученное знание по курсу ВСТИ на
практике;
–
изучение методов и процесса работы со справочной литературой и информацией
ГОСТ;
–
приобретение необхо ...
Оборудование для механического обезвоживанья и сушки текстильных материалов
Сушка является самым распространенным технологическим
процессом красильно-отделочного производства. На многих отделочных фабриках
сушильное оборудование занимает приблизительно до 30 % производственных
площадей, потребляет до 40 % всего расходуемого тепла и до 30 % электроэнергии.
Одним из эффек ...